Die österreichische Sägeindustrie gehört zu den leistungsfähigsten in Europa. Mehr als 1.000 Betriebe mit rund 10.000 Beschäftigten erwirtschafteten 2025 laut Fachverband der Holzindustrie einen Produktionswert von 3,1 Milliarden Euro. Die Lage ist trotzdem angespannt. Der Hochbau schwächelt, die Kosten sind hoch, und mit der Eskalation am Persischen Golf ist die Nachfrage aus dem arabischen Raum, einem der wichtigsten Exportmärkte, eingebrochen. Die Branche rechnet für 2026 mit einer um zwei Prozent geringeren Produktion.
In einem solchen Umfeld zählt jeder Prozentpunkt Ausbeute und jede eingesparte Kilowattstunde. Gleichzeitig müssen Sägewerke schneller auf veränderte Märkte reagieren können. Das gelingt nur mit einer Produktionsplanung, die Einschnitt, Trocknung, Weiterverarbeitung und Lager gemeinsam betrachtet. In diesem Beitrag zeigen wir, wo mathematische Optimierung im Sägewerk ansetzt.
Die Planungskette im Sägewerk
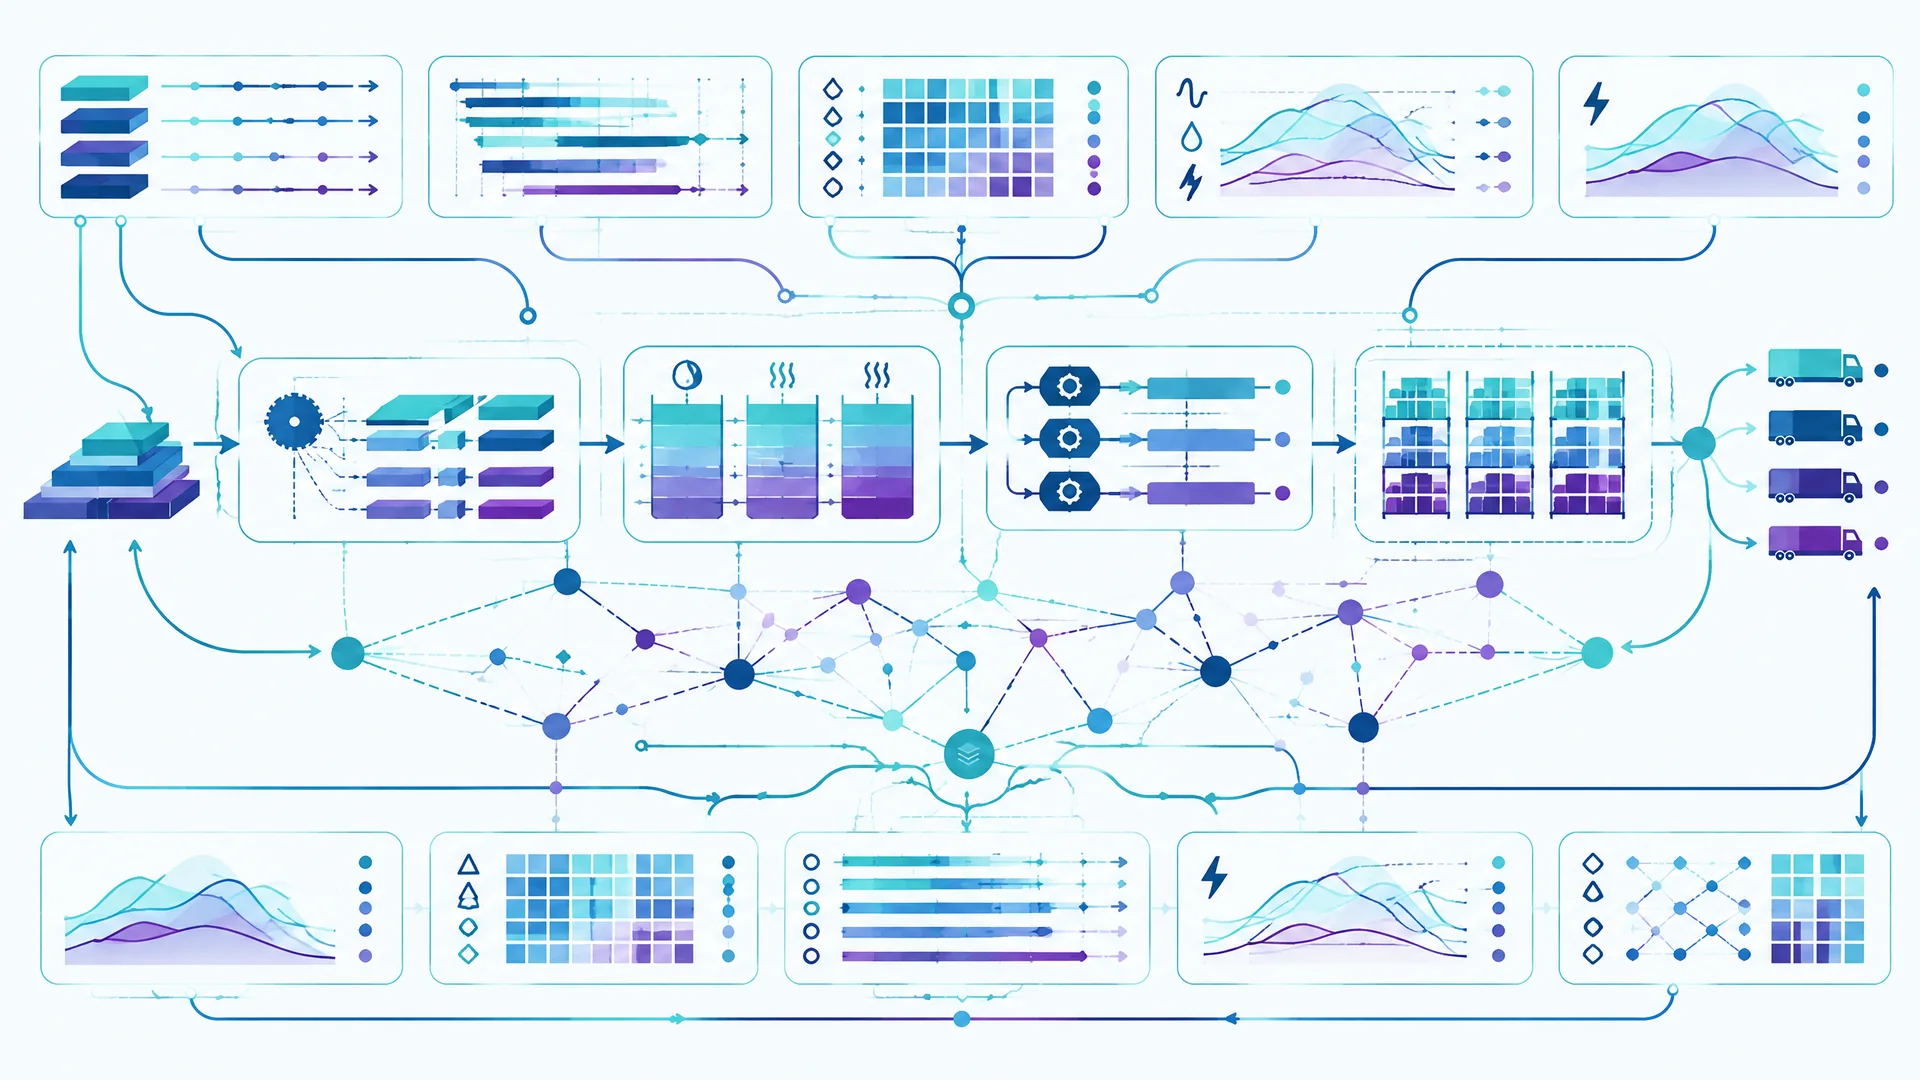
Ein Sägewerk verwandelt Rundholz in Schnittholz, und dabei fallen viele Entscheidungen an. Das angelieferte Rundholz wird vermessen und nach Stärkeklassen in Sortierboxen verteilt. Für jede Stärkeklasse wird festgelegt, mit welchem Einschnittprogramm sie gesägt wird. Das Einschnittprogramm bestimmt, welche Hauptware und welche Seitenware aus einem Stamm entstehen. Danach wird das Schnittholz sortiert, gestapelt und in Trockenkammern getrocknet. Ein Teil geht ins Hobelwerk, in die Keilzinkung oder weiter in die Leimholzproduktion. Am Ende steht das Produkt im Lager, bis es zum Kunden geht.
Jede dieser Stufen hat Kapazitätsgrenzen, und jede Entscheidung auf einer Stufe beeinflusst die anderen. Ein Einschnittprogramm, das viel Seitenware erzeugt, belastet die Trocknung anders als eines mit großen Querschnitten. Eine Trockenkammer, die mit gemischten Dimensionen befüllt wird, trocknet ungleichmäßig. Und ein Lager, in dem sich eine Dimension staut, bindet Kapital, während eine andere fehlt.
Einschnitt planen, Wertausbeute sichern
An der Sägelinie optimieren moderne Scanner jeden einzelnen Stamm und wählen innerhalb des vorgegebenen Programms das beste Schnittbild. Die übergeordnete Frage bleibt aber beim Planer. Welche Stärkeklasse wird wann mit welchem Programm gesägt, damit die Aufträge der nächsten Wochen bedient werden und die Wertausbeute möglichst hoch ist?
Mathematisch ist das ein klassisches Planungsproblem. Für jede Kombination aus Stärkeklasse und Einschnittprogramm ist bekannt, welche Produkte in welchen Mengen entstehen. Das Modell entscheidet, wie viel Holz jeder Klasse mit welchem Programm geschnitten wird, sodass die Nachfrage gedeckt, der Rundholzbestand sinnvoll genutzt und der Gesamtwert der Produkte maximiert wird. Es berücksichtigt dabei auch die Kapazität der Sägelinie und die Rüstzeiten beim Wechsel zwischen Programmen. Solche Modelle lassen sich mit gemischt ganzzahliger Optimierung sehr gut lösen. Mehr dazu auf unserer Seite zur MILP Modellierung.
Der Nutzen zeigt sich besonders, wenn sich die Nachfrage verschiebt. Wenn ein Exportmarkt wegbricht und andere Dimensionen gefragt sind, rechnet das Modell in kurzer Zeit neue Programme durch und zeigt, wie sich Ausbeute und Erlös verändern. Das ist ein großer Vorteil gegenüber einer Planung, die auf Erfahrungswerten aus stabilen Zeiten beruht.
Trockenkammern als Engpass
Die Trocknung ist in vielen Sägewerken der Engpass. Eine Kammerladung braucht je nach Holzart, Dimension und Zielfeuchte mehrere Tage. Die Kammern sollten möglichst voll und mit gleichartigem Holz beladen sein, damit die Trocknung gleichmäßig und energieeffizient verläuft. Gleichzeitig darf frisch gesägtes Holz nicht zu lange warten, sonst leidet die Qualität.
Die Planung der Trockenkammern ist ein Problem der Chargenbildung und Reihenfolgeplanung. Welche Stapel kommen gemeinsam in eine Kammer? In welcher Reihenfolge werden die Kammern beladen? Wie wird die verfügbare Wärme aus dem eigenen Biomassekessel auf die Kammern verteilt, damit keine Lastspitzen entstehen? Ein Modell, das diese Fragen gemeinsam beantwortet, erhöht den Durchsatz der Trocknung und senkt den Energieverbrauch pro Kubikmeter. Für solche Ablaufprobleme mit vielen Regeln eignet sich besonders Constraint Programming.
Weiterverarbeitung und Lager abstimmen
Nach der Trocknung geht ein Teil des Holzes direkt ins Lager, ein anderer Teil wird gehobelt, keilgezinkt oder zu Lamellen für Brettschichtholz und Brettsperrholz verarbeitet. Diese Weiterverarbeitung hat eigene Kapazitäten und Rüstzeiten, und sie muss zu den Aufträgen passen. Ein Hobelwerk, das ständig zwischen kleinen Aufträgen umrüstet, verliert viel Zeit.
Die Lagerplanung verbindet Produktion und Verkauf. Welche Dimensionen werden auf Lager produziert, welche nur auf Auftrag? Wie hoch sollen die Sicherheitsbestände sein, damit Kunden schnell beliefert werden können, ohne dass zu viel Kapital gebunden ist? Wie wir Bestände optimieren, beschreiben wir im Beitrag zur Supply Chain Optimierung. Wie Brettsperrholz und Brettschichtholz gefertigt und termingerecht auf die Baustelle geliefert werden, zeigt der Beitrag zur Fertigung von Brettsperrholz.
Nebenprodukte als eigener Markt
In einem Sägewerk wird nicht nur Schnittholz erzeugt. Hackgut, Sägespäne und Rinde fallen in großen Mengen an und gehen an die Papier- und Zellstoffindustrie, an Plattenhersteller, in die Pelletproduktion oder in das eigene Heizwerk. Diese Nebenprodukte sind ein wichtiger Teil des Erlöses, und ihre Preise schwanken. Laut dem Holzmarktbericht vom Juni 2026 verzeichnet die Plattenindustrie deutlich reduzierte Altholzmengen und fragt entsprechend mehr nach, und hochwertiges Hackgut erzielt stabile Preise.
Ein gutes Planungsmodell bezieht die Nebenprodukte mit ein. Es zeigt, wie sich unterschiedliche Einschnittprogramme auf die Mengen an Hackgut und Spänen auswirken, und welche Verwertung für welche Menge den höchsten Erlös bringt. So wird aus einem Nebenprodukt ein planbarer Beitrag zum Ergebnis. Die Abnehmerseite, etwa die Papierindustrie, beschreiben wir im Beitrag zur Papierproduktion.
Vom Rundholzeinkauf bis zum Kunden
Am meisten bringt die Produktionsplanung, wenn sie mit dem Rundholzeinkauf und dem Verkauf verbunden ist. Welche Sortimente sollen in den nächsten Monaten eingekauft werden, damit die geplanten Aufträge bedient werden können? Welche Aufträge lohnen sich angesichts der aktuellen Rundholzpreise und der erwarteten Ausbeute? Und welche Liefertermine können einem Kunden verlässlich zugesagt werden?
Ein integriertes Modell beantwortet diese Fragen gemeinsam. Es ist die Grundlage für eine Sales and Operations Planung, die in vielen Industriebranchen längst Standard ist, in der Holzindustrie aber oft noch in Tabellen stattfindet. Wie die Rundholzversorgung selbst geplant wird, beschreiben wir im Beitrag zur Rundholzlogistik. Prognosen für Preise und Nachfrage liefert unser Ansatz zur Procurement Prediction.
Energie als Kostenfaktor
Energie ist nach dem Rohstoff einer der größten Kostenfaktoren im Sägewerk. Die Trocknung braucht viel Wärme, Sägelinien, Hobelwerke und Absauganlagen brauchen viel Strom. Wer den Strombedarf in Zeiten mit günstigen Preisen oder hoher Eigenerzeugung verschiebt und die Wärme aus dem eigenen Kessel gleichmäßig nutzt, spart spürbar.
Ein Planungsmodell kann die Energiekosten als eigenes Ziel berücksichtigen. Es plant etwa energieintensive Schritte bevorzugt in Zeiten mit niedrigen Preisen und verteilt die Trocknung so, dass der Kessel gleichmäßig ausgelastet ist. Dabei bleiben Liefertermine und Qualitätsanforderungen immer als feste Bedingungen erhalten.
Wie Hex im Sägewerk vorgeht
Hex ist das Team für mathematische Optimierung in der Anexia Digital Engineering Group. In einem Projekt im Sägewerk beginnen wir mit den Daten aus Vermessung, Einschnitt, Trocknung und Lager. Daraus bauen wir ein Modell, das die heutige Produktion abbildet, und zeigen, wie viel eine optimierte Einschnitt- und Trocknungsplanung bringen würde. Dieser Vergleich mit der Ist-Situation macht das Potenzial konkret.
Danach binden wir das Modell an die bestehenden Systeme an, vom Produktionsleitsystem bis zum ERP. Die Planerinnen und Planer bekommen Vorschläge für Einschnittprogramme, Kammerbelegung und Lagerbestände und können Szenarien für veränderte Märkte durchrechnen. Wie das funktioniert, beschreiben wir im Beitrag zur Ergänzung bestehender Planungssoftware. Wie Prognosen mit maschinellem Lernen entstehen, zeigt unsere Seite zum Machine Learning.
Qualität ist nie ganz sicher
Welche Qualitäten und Festigkeitsklassen aus einem Stamm entstehen, zeigt sich erst nach dem Einschnitt und der Sortierung. Äste, Risse, Drehwuchs und bei Schadholz auch Verfärbungen beeinflussen, wie viel Ware in die hochwertigen Klassen fällt. Für die Planung bedeutet das Unsicherheit. Ein Auftrag über Lamellen einer bestimmten Festigkeitsklasse kann nur erfüllt werden, wenn ausreichend Rundholz in passender Qualität eingeschnitten wird.
Ein gutes Modell rechnet deshalb nicht mit festen Ausbeuten, sondern mit Erfahrungswerten und ihrer Schwankung je Sortiment, Herkunft und Stärkeklasse. Es plant so, dass wichtige Aufträge auch dann erfüllt werden, wenn die Qualität etwas schlechter ausfällt als erwartet, und zeigt, welche Mengen dafür zusätzlich eingeschnitten werden sollten. Mit jeder Produktionswoche werden diese Erfahrungswerte genauer.
Sie möchten mehr Wert aus jedem Festmeter holen? Sprechen Sie mit unserem Mathematikteam. Wir zeigen Ihnen mit Ihren Daten, wo in Einschnitt, Trocknung und Lager die größten Hebel liegen.
Häufige Fragen
Ersetzt das Modell die Optimierung an der Sägelinie?
Nein. Die Scanner an der Linie optimieren den einzelnen Stamm. Unser Modell plant darüber, welche Stärkeklassen mit welchen Programmen gesägt werden, damit Aufträge, Bestände und Wertausbeute zusammenpassen.
Lohnt sich das auch für mittelgroße Sägewerke?
Ja. Gerade dort, wo viele Dimensionen und Kunden bedient werden, bringt eine bessere Abstimmung von Einschnitt, Trocknung und Lager spürbare Verbesserungen.
Kann das Modell schnell auf Marktveränderungen reagieren?
Ja. Neue Nachfrageszenarien lassen sich in kurzer Zeit durchrechnen, und das Modell zeigt, wie sich Programme und Erlöse verändern.
Welche Daten braucht ein erstes Modell?
Vermessungsdaten des Rundholzes, die Einschnittprogramme mit ihren Ausbeuten, Daten zu Trockenkammern, offene Aufträge und Lagerbestände. Vieles davon liegt in den Systemen des Werks bereits vor.